Lead time là tổng thời gian từ khi một yêu cầu bắt đầu đến khi hoàn tất. Với đơn đặt hàng balo, lead time có thể tính từ lúc khách xác nhận đơn đến khi nhận thành phẩm, qua các bước chốt mẫu, mua nguyên phụ liệu, cắt, may, kiểm tra chất lượng, đóng gói và giao hàng. Trong sản xuất, lead time là gì, production lead time là gì và lead time sản xuất được tính như thế nào là những vấn đề doanh nghiệp cần xác định rõ để chủ động kế hoạch giao hàng. Bài viết dưới đây giúp doanh nghiệp hiểu cách tính và tối ưu lead time.
Lead time là gì và vai trò trong sản xuất
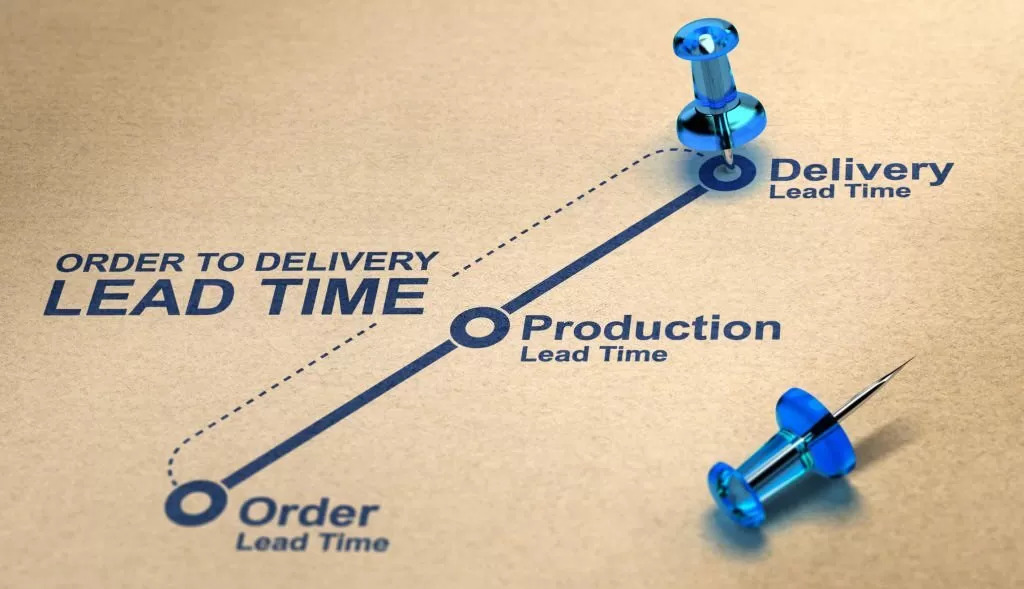
Lead time gắn với ba câu hỏi của người mua: đơn hàng mất bao lâu, thời gian đó gồm những bước nào và làm sao rút ngắn. Ba mục dưới đây trả lời lần lượt từng câu.
Khái niệm lead time là gì?
Trong bối cảnh đặt hàng và sản xuất, lead time thường được hiểu là thời gian thực hiện hoặc thời gian đáp ứng đơn hàng, tính từ một mốc bắt đầu đã thống nhất đến khi đơn hàng hoàn tất. Với đơn hàng, đó là thời gian từ khi khách xác nhận đặt hàng đến khi khách nhận hàng. Tiếng Việt gọi lead time là thời gian chờ hàng, thời gian đáp ứng đơn hàng hoặc thời gian thực hiện đơn hàng.
Ví dụ, công ty đặt 1.000 túi quà tặng ngày 1/10 và nhận hàng ngày 30/10. Nếu tính theo chênh lệch ngày lịch, lead time của đơn hàng là 29 ngày, tương đương hơn 4 tuần. Trong quản trị chuỗi cung ứng và sản xuất tinh gọn (Lean manufacturing), việc đo lead time giúp nhận diện các khoảng chờ có thể giảm.
Production lead time là gì trong sản xuất?
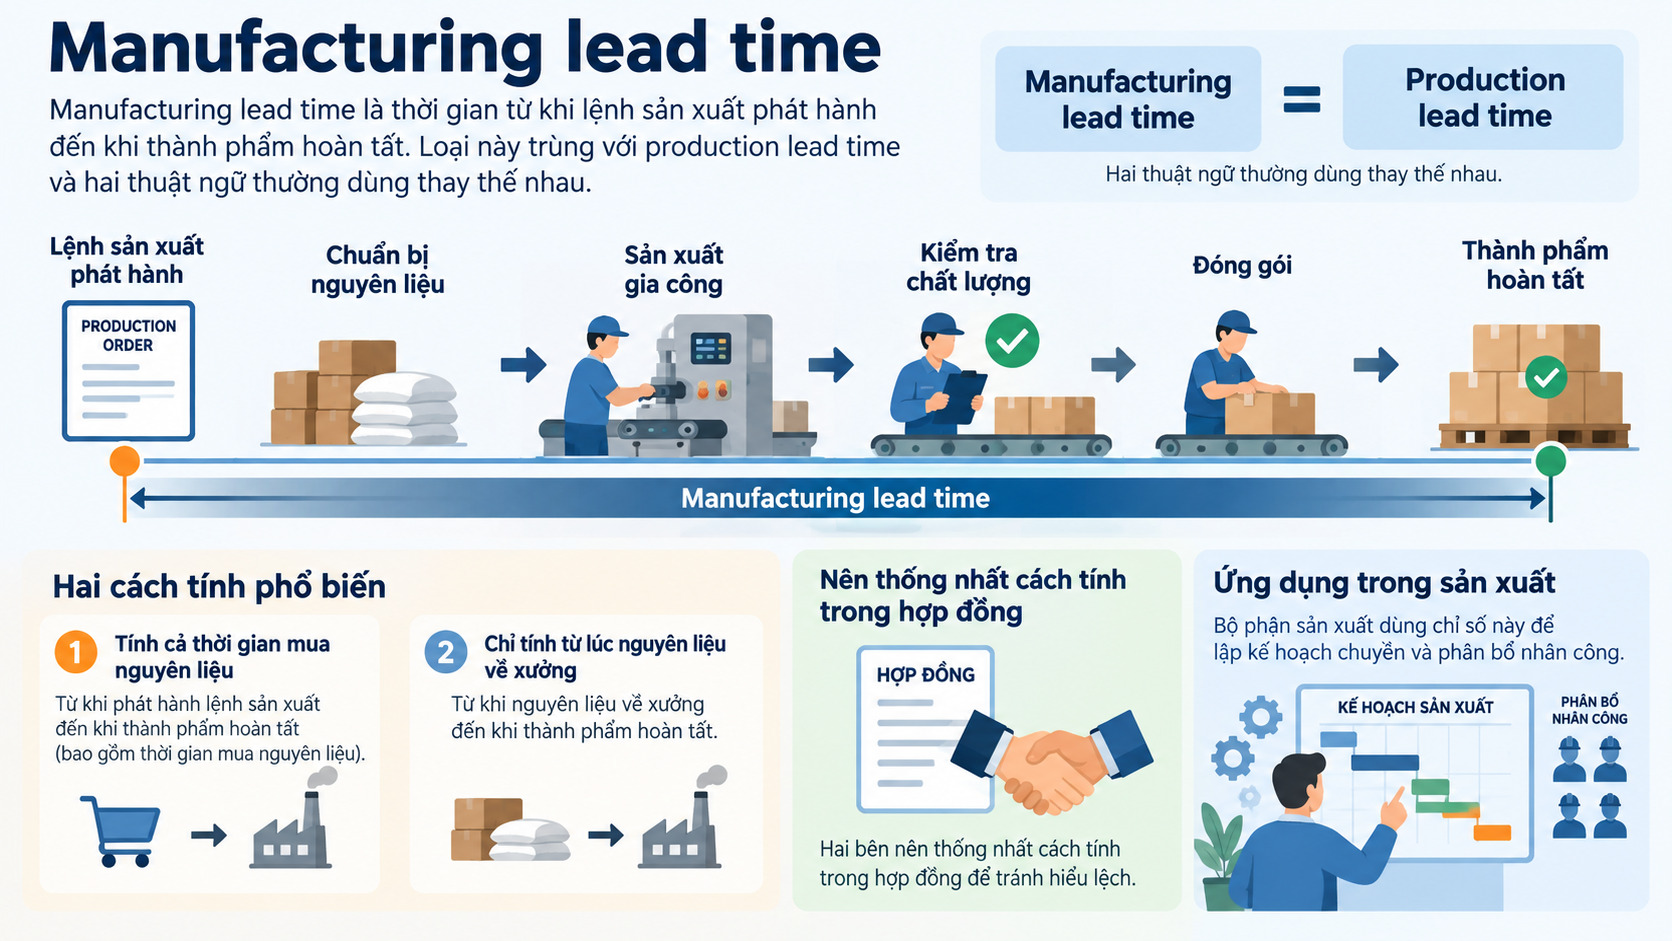
Production lead time là gì? Đây là khoảng thời gian từ khi lệnh sản xuất được phát hành đến khi sản phẩm hoàn tất và sẵn sàng nhập kho hoặc giao hàng. Trong tiếng Việt, production lead time thường được gọi là lead time sản xuất hoặc thời gian thực hiện sản xuất.
Với một đơn gia công balo, production lead time gồm bốn nhóm thời gian. Nhóm chuẩn bị gồm mua vải, khóa kéo, dây đai và dựng rập. Nhóm gia công gồm cắt, in hoặc thêu, may và hoàn thiện. Nhóm chờ là thời gian bán thành phẩm nằm giữa hai công đoạn. Nhóm cuối là kiểm tra chất lượng và đóng gói. Thời gian chờ có thể chiếm tỷ trọng đáng kể; doanh nghiệp nên đo từng công đoạn để xác định điểm nghẽn cần ưu tiên.
Vai trò quan trọng của lead time đối với doanh nghiệp
Lead time hỗ trợ lập kế hoạch giao hàng và đánh giá áp lực về vốn, tồn kho. Khi kết hợp thời gian thực tế với mốc cam kết, doanh nghiệp có thể theo dõi mức độ đúng hẹn. Bốn vai trò chính gồm:
| Vai trò | Tác động |
|---|---|
| Lập kế hoạch | Xác định ngày đặt hàng, ngày vào xưởng và ngày giao để khớp với chiến dịch, mùa khai giảng hoặc dịp lễ |
| Cam kết với khách | Báo ngày giao dựa trên số liệu, không dựa trên ước chừng |
| Kiểm soát chi phí | Lead time dài giữ vốn trong nguyên liệu, bán thành phẩm và kho |
| Đánh giá nhà cung cấp | So sánh lead time thực tế với lead time cam kết để chọn xưởng may ổn định |
Các loại hình lead time phổ biến hiện nay
Bốn loại lead time thường gặp dưới đây được phân biệt theo điểm bắt đầu và điểm kết thúc của quy trình. Mỗi loại phục vụ một mục đích quản lý riêng.
Lead time sản xuất (Manufacturing lead time)
Manufacturing lead time và production lead time thường được sử dụng với ý nghĩa gần tương đương trong quản lý sản xuất, nhưng phạm vi tính có thể khác nhau tùy doanh nghiệp. Một số doanh nghiệp tính cả thời gian mua nguyên liệu vào chỉ số này, số khác chỉ tính từ lúc nguyên liệu về xưởng. Hai bên nên thống nhất cách tính trong hợp đồng để tránh hiểu lệch. Bộ phận sản xuất dùng chỉ số này để lập kế hoạch chuyền và phân bổ nhân công.
Lead time đặt hàng (Order lead time)
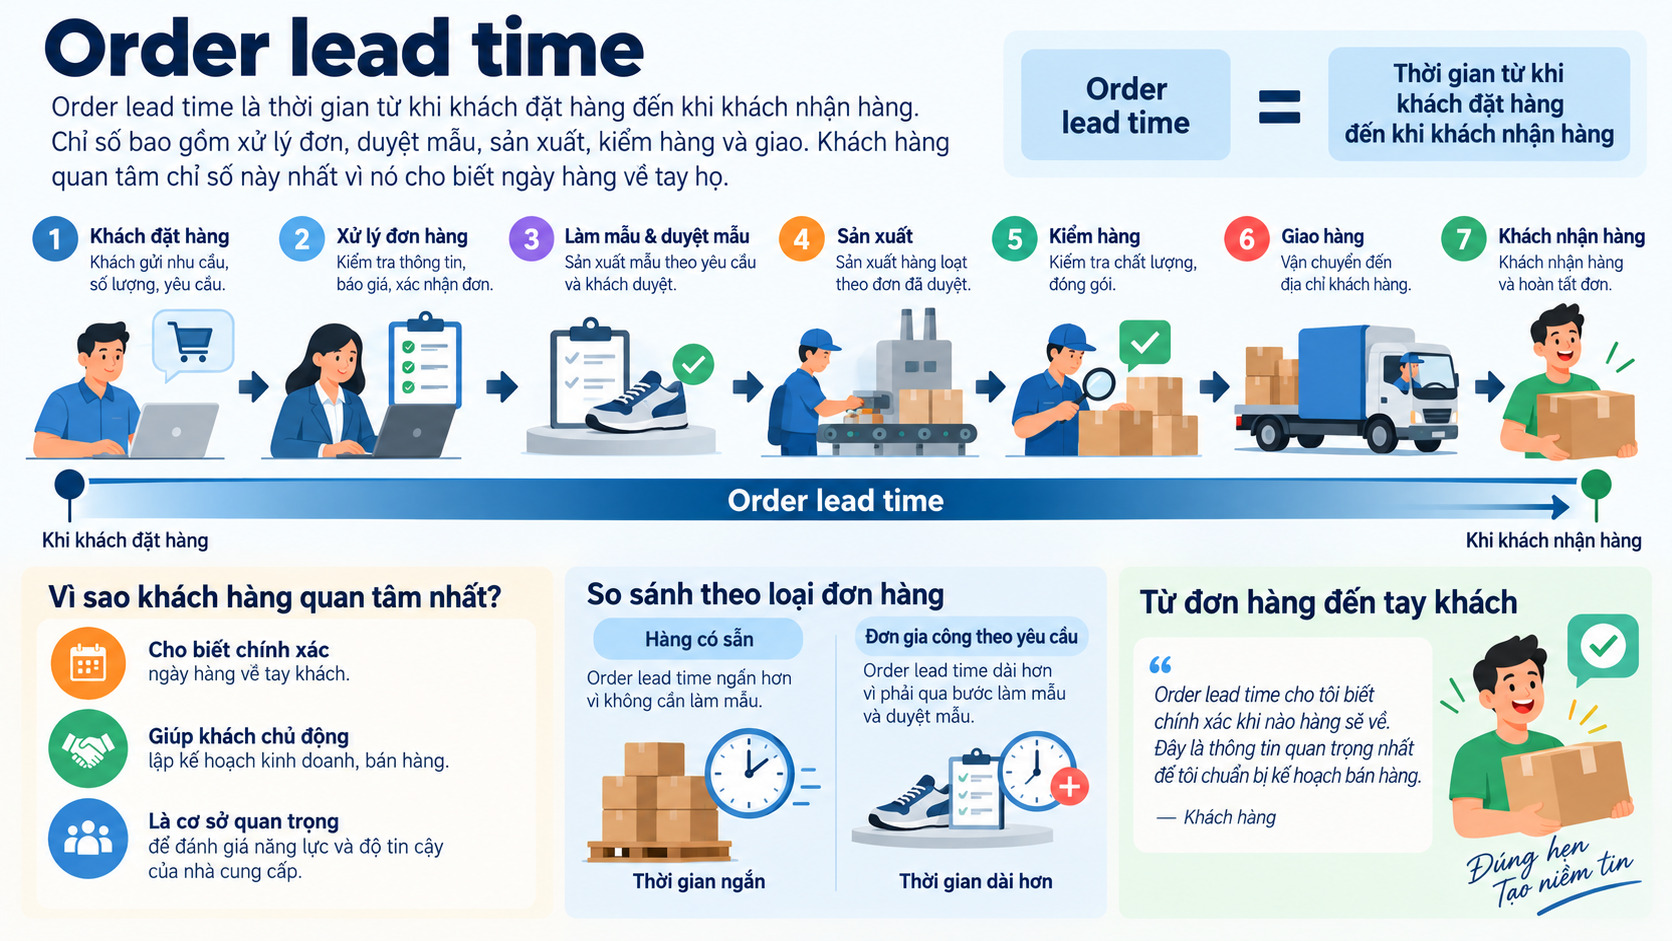
Order lead time là thời gian từ khi khách đặt hàng đến khi khách nhận hàng. Chỉ số bao gồm xử lý đơn, duyệt mẫu, sản xuất, kiểm hàng và giao. Khách hàng quan tâm chỉ số này nhất vì nó cho biết ngày hàng về tay họ. Với đơn gia công theo yêu cầu, order lead time dài hơn hàng có sẵn vì đơn phải qua bước làm mẫu và duyệt mẫu.
Lead time giao hàng (Delivery lead time)
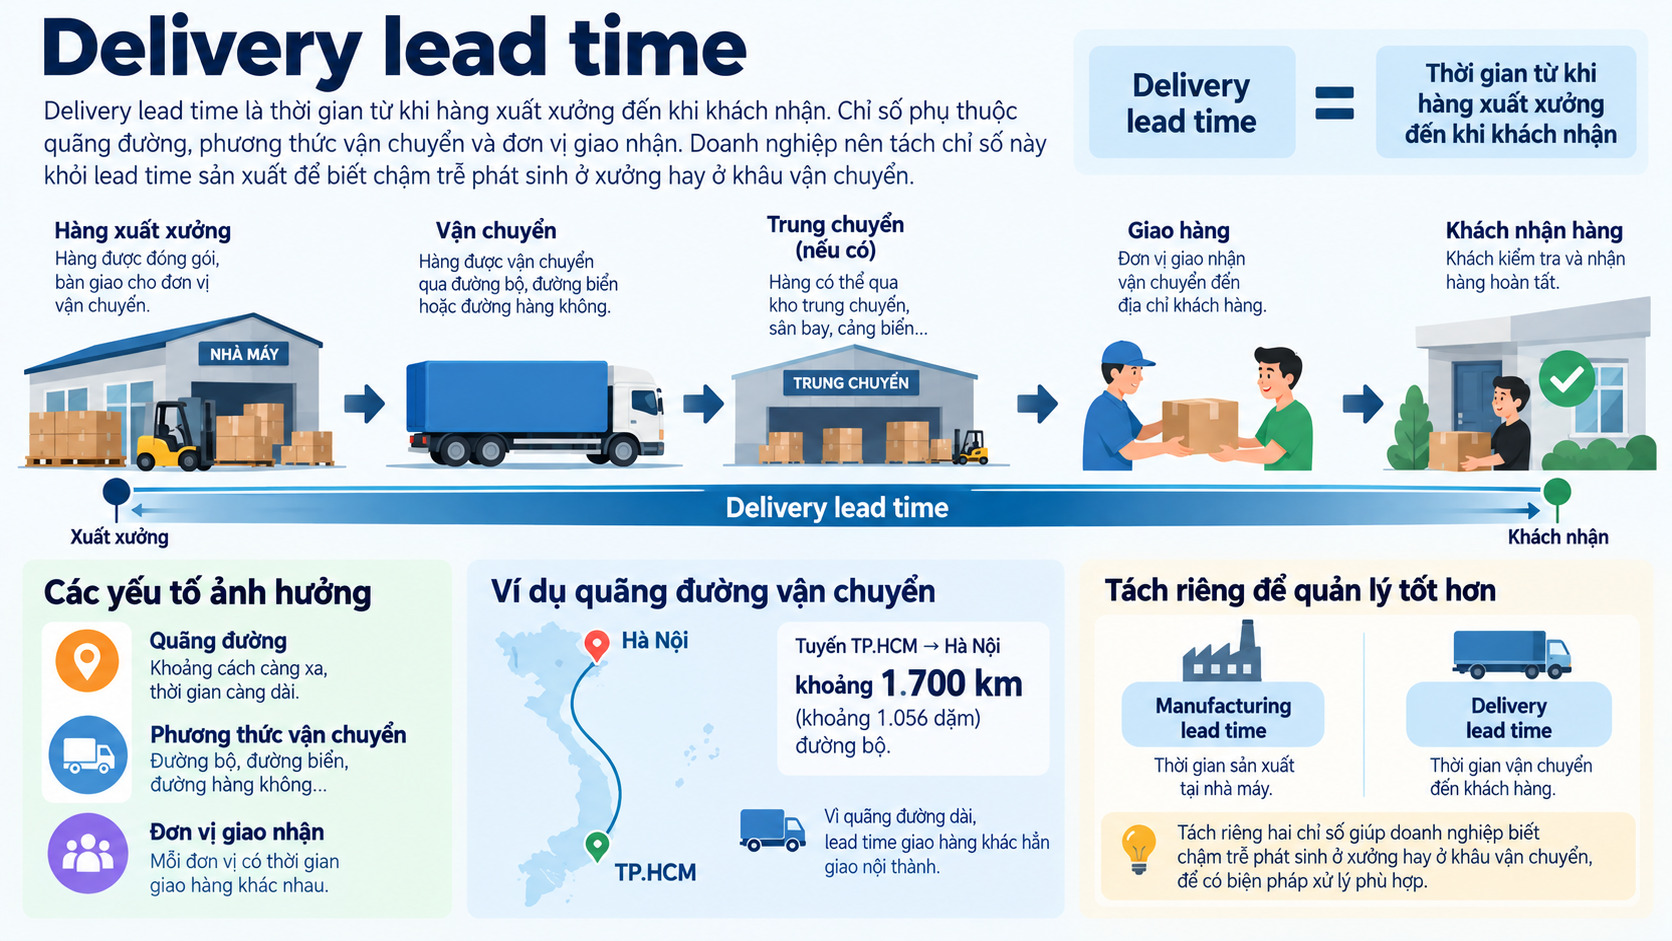
Delivery lead time là thời gian từ khi hàng xuất xưởng đến khi khách nhận. Chỉ số phụ thuộc quãng đường, phương thức vận chuyển và đơn vị giao nhận. Chẳng hạn, vận chuyển từ TP.HCM đến Hà Nội thường cần kế hoạch khác với giao hàng nội thành. Doanh nghiệp nên tách chỉ số này khỏi lead time sản xuất để biết chậm trễ phát sinh ở xưởng hay ở khâu vận chuyển.
Lead time tái cung ứng (Replenishment lead time)
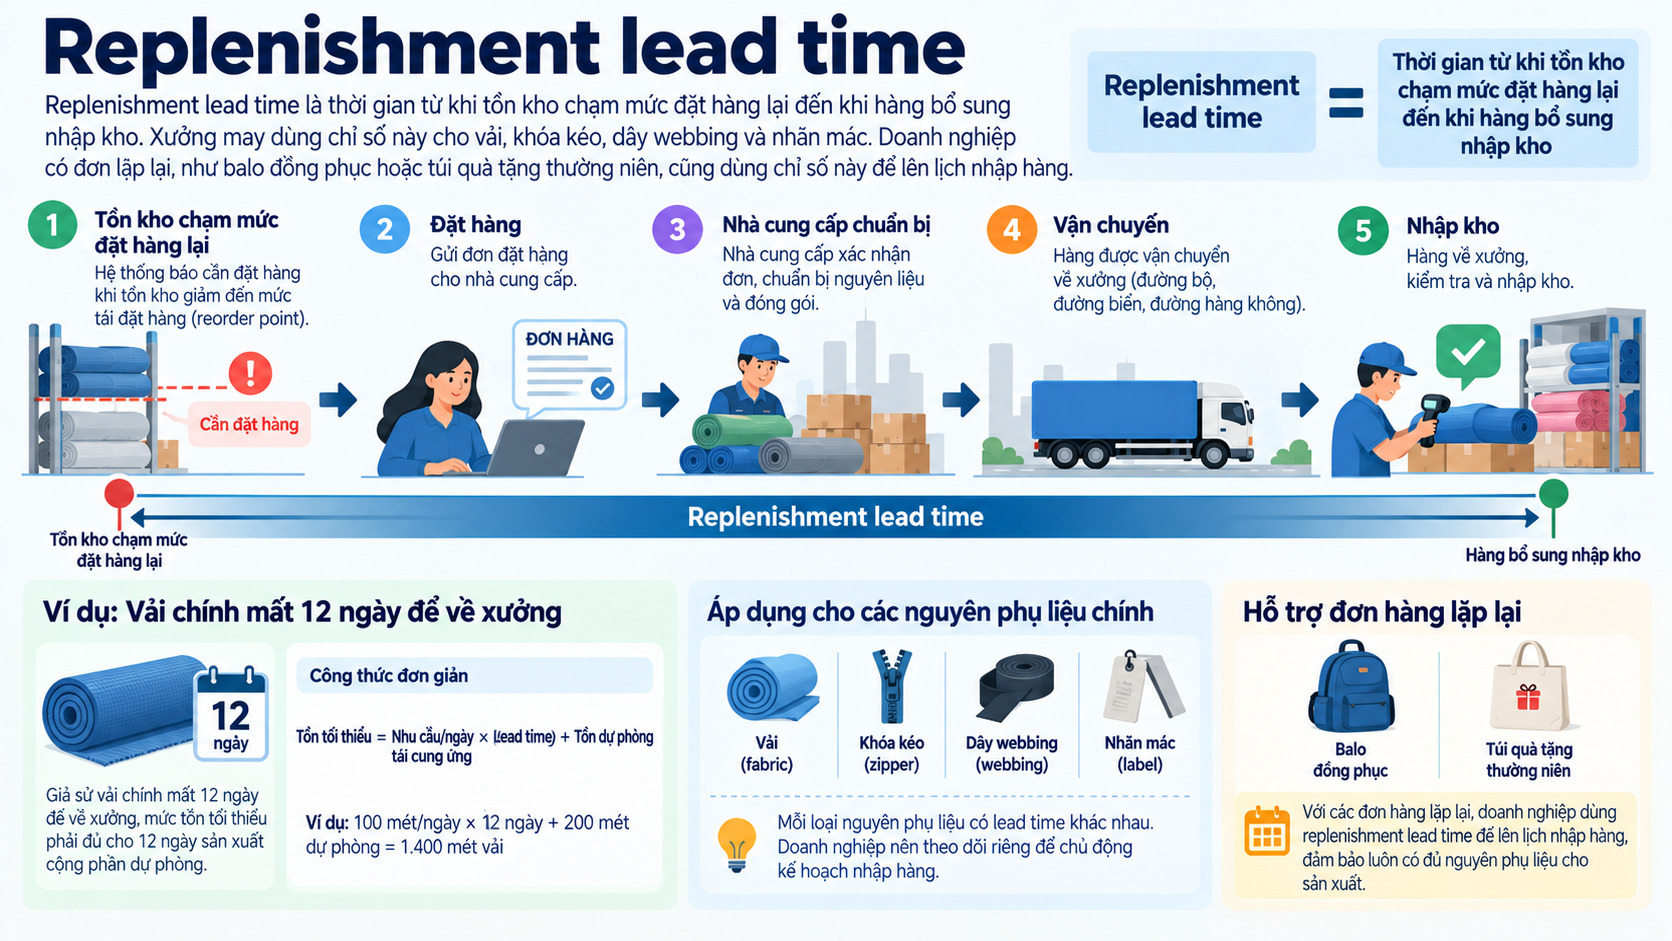
Replenishment lead time là thời gian từ khi tồn kho chạm mức đặt hàng lại đến khi hàng bổ sung nhập kho. Xưởng may dùng chỉ số này cho vải, khóa kéo, dây webbing và nhãn mác. Giả sử vải chính mất 12 ngày để về xưởng, mức tồn tối thiểu phải đủ cho 12 ngày sản xuất cộng phần dự phòng. Doanh nghiệp có đơn lặp lại, như balo đồng phục hoặc túi quà tặng thường niên, cũng dùng chỉ số này để lên lịch nhập hàng.
Phân biệt lead time và cycle time
Lead time đo toàn bộ thời gian từ khi đặt hàng đến khi giao hàng, còn cycle time đo thời gian hoàn thành một công đoạn hoặc một sản phẩm trên chuyền. Lead time nhìn từ phía khách hàng, cycle time nhìn từ phía nhà máy.
| Tiêu chí | Lead time | Cycle time |
|---|---|---|
| Định nghĩa | Tổng thời gian từ lúc đặt hàng hoặc phát lệnh đến lúc nhận hàng | Thời gian hoàn thành một công đoạn hoặc một đơn vị sản phẩm |
| Phạm vi | Toàn quy trình, gồm cả thời gian chờ | Một công đoạn hoặc một đơn vị sản phẩm; cần thống nhất cách đo |
| Góc nhìn | Khách hàng, quản lý chuỗi cung ứng | Xưởng sản xuất, quản lý chuyền |
| Đơn vị thường dùng | Ngày, tuần | Giây, phút |
| Ví dụ trong gia công balo | 25 ngày từ phát lệnh sản xuất đến nhập kho | 2,5 phút cho công đoạn may khóa kéo ngăn chính |
| Mục tiêu tối ưu | Rút ngắn thời gian chờ | Tăng tốc thao tác, cân bằng chuyền |
Lead time bao gồm thời gian xử lý và các khoảng chờ trong phạm vi đã thống nhất. Với các bước nối tiếp, có thể cộng thời gian từng bước và thời gian chờ; nếu các bước chạy song song, cần tính theo tiến độ thực tế để tránh cộng trùng. Rút ngắn cycle time có thể góp phần giảm lead time, nhưng cần kiểm tra cả thời gian chờ và điểm nghẽn của quy trình.
Công thức tính lead time sản xuất chuẩn xác
Công thức tính tổng thời gian lead time
Với các giai đoạn diễn ra nối tiếp và không chồng lấn, lead time sản xuất được tính bằng tổng thời gian từ lúc phát lệnh đến lúc thành phẩm nhập kho. Công thức dưới đây giả định mua nguyên phụ liệu nằm trong phạm vi sản xuất đã thống nhất:
Lead time sản xuất = T mua nguyên phụ liệu + T cắt và chuẩn bị + T gia công (may, in, thêu, hoàn thiện) + T chờ giữa các công đoạn + T kiểm tra và đóng gói
Lead time đặt hàng = T xử lý đơn và duyệt mẫu + Lead time sản xuất + T giao hàng
Chọn một đơn vị thời gian và ghi rõ trong báo giá: ngày làm việc theo lịch của xưởng hoặc ngày lịch. Lấy số liệu từ các đơn đã hoàn thành. Có thể dùng trung bình của 5 đến 10 đơn gần nhất cùng loại sản phẩm làm cơ sở tham khảo, đồng thời xem mức biến động và năng lực xưởng khi cam kết ngày giao.
Ví dụ, lead time 10 ngày làm việc không tương đương 10 ngày lịch nếu đơn hàng có cuối tuần hoặc ngày nghỉ lễ. Vì vậy, khi báo tiến độ, xưởng và khách hàng nên thống nhất rõ lead time được tính theo ngày làm việc hay ngày lịch.
Ví dụ thực tế về tính lead time đơn hàng gia công balo
Ví dụ dưới đây dùng số liệu giả định cho đơn 2.000 balo laptop, bao gồm cả bước duyệt mẫu và chốt thông số. Số liệu minh họa cách tính với các giai đoạn nối tiếp, không phải cam kết tiến độ.
| Giai đoạn | Thời gian (ngày) |
|---|---|
| Duyệt mẫu và chốt thông số | 5 |
| Mua nguyên phụ liệu | 7 |
| Cắt và chuẩn bị bán thành phẩm | 3 |
| May và hoàn thiện | 10 |
| Chờ giữa các công đoạn | 3 |
| Kiểm tra chất lượng và đóng gói | 2 |
| Giao hàng | 2 |
Lead time sản xuất = 7 + 3 + 10 + 3 + 2 = 25 ngày. Lead time đặt hàng = 5 + 25 + 2 = 32 ngày, tương đương khoảng 4,5 tuần.
Mua nguyên phụ liệu và thời gian chờ chiếm 10 ngày, bằng 40% lead time sản xuất. Nếu doanh nghiệp rút mua nguyên phụ liệu xuống 4 ngày và thời gian chờ xuống 1 ngày, lead time sản xuất còn 20 ngày. Kết quả: bớt 5 ngày mà năng suất chuyền không đổi. Số liệu thực tế thay đổi theo mẫu mã, chất liệu và số lượng.
5 cách tối ưu lead time sản xuất cho doanh nghiệp B2B
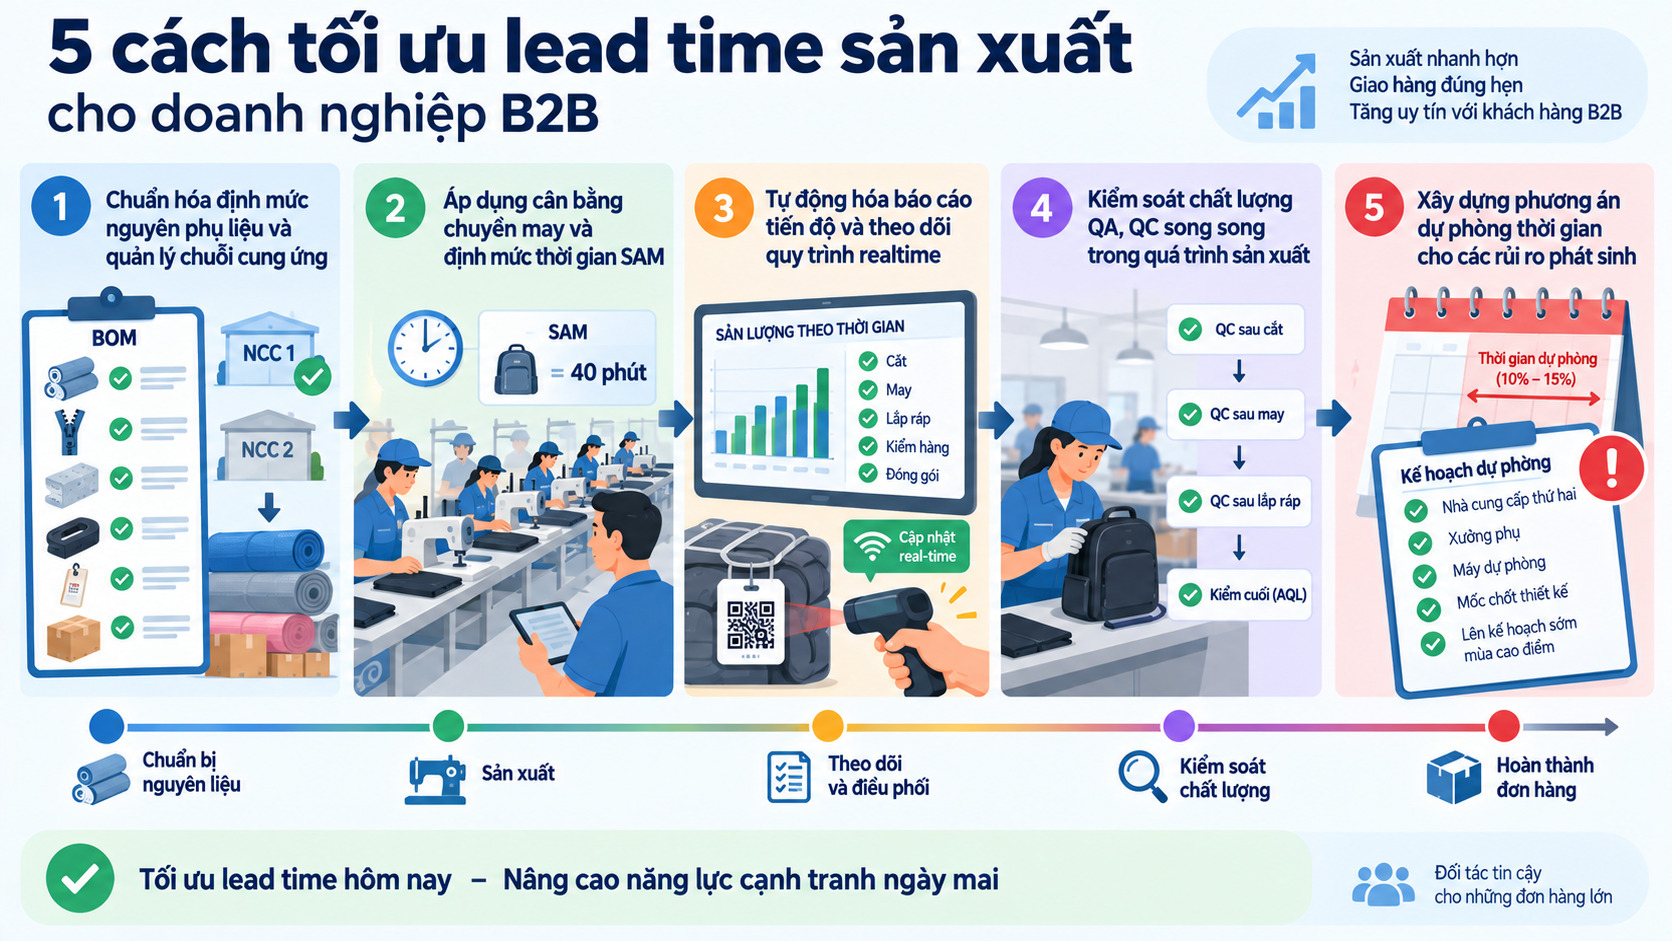
Năm cách dưới đây đi theo trình tự của một đơn hàng:
Chuẩn hóa định mức nguyên phụ liệu và quản lý chuỗi cung ứng
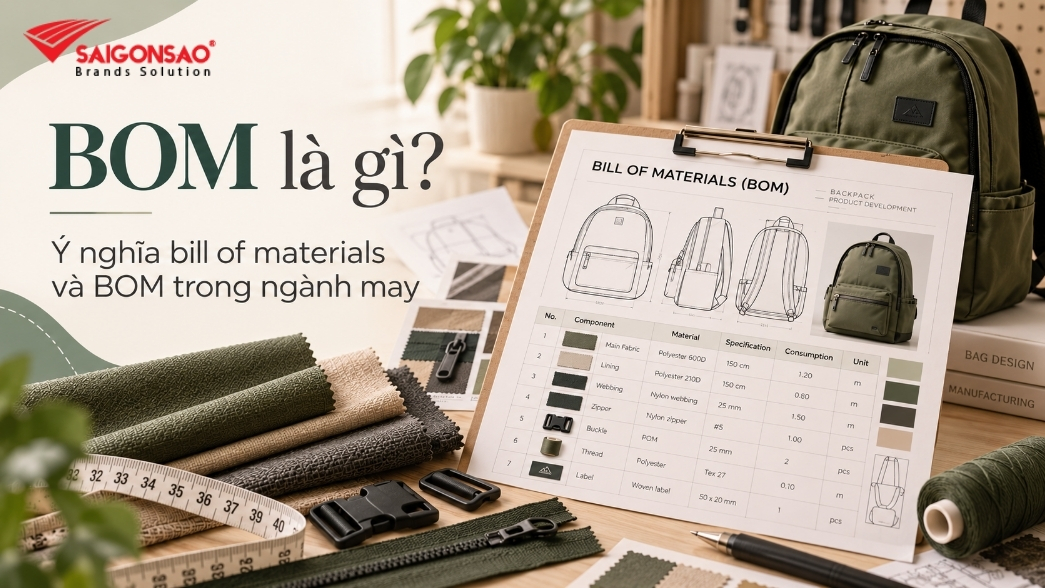
Thiếu nguyên phụ liệu có thể là điểm nghẽn của đơn gia công. Định mức nguyên phụ liệu (BOM) cần liệt kê đủ vải chính, vải lót, mút, khóa kéo, dây đai, nhãn và bao bì, kèm mức hao hụt cho từng loại. Lên kế hoạch đặt nguyên liệu sau khi duyệt mẫu và xác nhận số lượng, hoặc thỏa thuận rõ lượng đặt trước để hạn chế rủi ro dư thừa.
Với vải và khóa kéo, doanh nghiệp nên có tối thiểu hai nhà cung cấp cho mỗi mã hàng. Nhà cung cấp thứ hai giữ vai trò dự phòng khi nhà cung cấp chính trễ hoặc hết hàng. Kiểm tra chất lượng nguyên liệu ngay khi nhập kho để phát hiện lỗi trước khi vải lên bàn cắt.
Áp dụng cân bằng chuyền may và định mức thời gian SAM
SAM (Standard Allowed Minute) là thời gian chuẩn, tính bằng phút, để hoàn thành một sản phẩm theo tiêu chuẩn. Cân bằng chuyền chia công đoạn sao cho thời gian mỗi vị trí gần bằng nhau. Công đoạn chậm nhất quyết định sản lượng cả chuyền.
Công thức năng suất chuyền: Sản lượng ngày = (Số công nhân × Số phút làm việc × Hiệu suất) / SAM sản phẩm.
Giả sử SAM của một balo laptop là 40 phút, chuyền có 20 công nhân, ca làm việc 8 giờ (480 phút), hiệu suất 85%. Sản lượng ngày = (20 × 480 × 0,85) / 40 = 204 balo. Đơn 2.000 balo cần khoảng 10 ngày may. Con số này khớp với giai đoạn “May và hoàn thiện” trong bảng ví dụ. Khi phát hiện một công đoạn vượt SAM, tổ trưởng chuyển thêm người hoặc chia nhỏ công đoạn đó.
Tự động hóa báo cáo tiến độ và theo dõi quy trình theo thời gian thực
Báo cáo tiến độ nhập tay có thể khiến thông tin sự cố đến chậm. Doanh nghiệp có thể dùng bảng theo dõi chung trên Google Sheets, hoặc phần mềm ERP và MES, để ghi sản lượng theo giờ hoặc theo ca. Mã QR trên từng bó bán thành phẩm cho biết bó hàng đang ở công đoạn nào.
Thiết lập cảnh báo khi sản lượng thực tế thấp hơn kế hoạch quá một ngưỡng đã định. Quản lý xưởng nhận cảnh báo trong ngày và xử lý ngay, không chờ đến cuối tuần. Khách hàng B2B cũng cần xem báo cáo này hằng ngày hoặc hằng tuần, vì họ cần biết trước khi đơn có nguy cơ trễ.
Kiểm soát chất lượng QA, QC song song trong quá trình sản xuất
QA (Quality Assurance) là hoạt động phòng ngừa lỗi qua quy trình, tài liệu kỹ thuật và đào tạo công nhân. QC (Quality Control) là hoạt động kiểm tra sản phẩm để phát hiện lỗi. Nếu chỉ kiểm hàng ở cuối chuyền, lỗi có thể được phát hiện muộn và nhiều sản phẩm phải quay lại sửa.
QC song song đặt điểm kiểm tra ngay trong chuyền: sau cắt, sau may khóa kéo, sau lắp ráp. Lỗi được chặn ở công đoạn phát sinh, số lượng sửa chữa giảm. Bước kiểm cuối vẫn cần thiết và theo mức AQL thỏa thuận với khách và kiểm tra chất lượng balo. Làm lại (rework) kéo dài lead time nhiều hơn một lần kiểm tra thêm.
Xây dựng phương án dự phòng thời gian cho các rủi ro phát sinh
Mọi đơn hàng đều có rủi ro: nguyên liệu về trễ, khách sửa thiết kế giữa chừng, máy hỏng, hoặc mùa cao điểm quá tải năng lực xưởng. Dự phòng thời gian (buffer) là số ngày cộng thêm vào lead time để hấp thụ các rủi ro này. Có thể thử mức dự phòng 10% đến 15% lead time sản xuất trong ví dụ minh họa, rồi điều chỉnh theo lịch sử chậm trễ, độ phức tạp và mùa vụ; đây không phải mức chuẩn cho mọi đơn hàng. Với ví dụ 25 ngày, mức dự phòng là khoảng 3 đến 4 ngày.
Ngoài buffer, doanh nghiệp cần phương án B cho từng rủi ro: nhà cung cấp thứ hai cho nguyên liệu, xưởng phụ cho công đoạn quá tải, và mốc chốt thay đổi thiết kế được ghi trong hợp đồng. Đơn balo học sinh cần đặt sớm trước mùa khai giảng tháng 8 và tháng 9, khi nhiều đơn cùng chạy trên một chuyền.
Nếu doanh nghiệp đang lên kế hoạch đặt balo, túi xách hoặc quà tặng số lượng lớn, hãy gửi cho Sài Gòn Sao Long An số lượng, mẫu sản phẩm, chất liệu và thời điểm cần nhận hàng. Đội ngũ sẽ tư vấn lead time sản xuất, thời gian chuẩn bị nguyên phụ liệu và tiến độ phù hợp để doanh nghiệp chủ động kế hoạch giao hàng.